logo
player background
live avator

5s
Total
0
Today
0
Total
0
Today
0
  • What would you like to know?
    Company Advantages Sample Service Certificates Logistics Service
Online Chat WhatsApp Inquiry
Auto
resolution switching...
Submission successful!

商品の詳細

Created with Pixso. 家 Created with Pixso. 製品 Created with Pixso.
純粋なニッケルの金属
Created with Pixso.

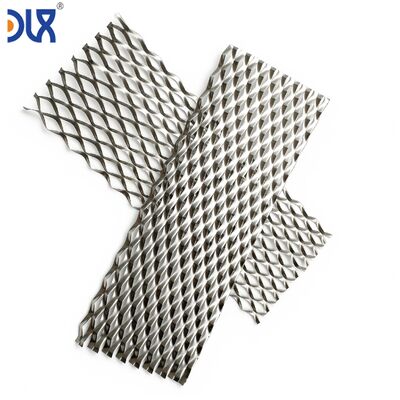
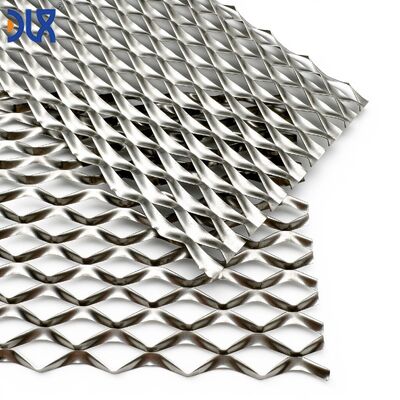
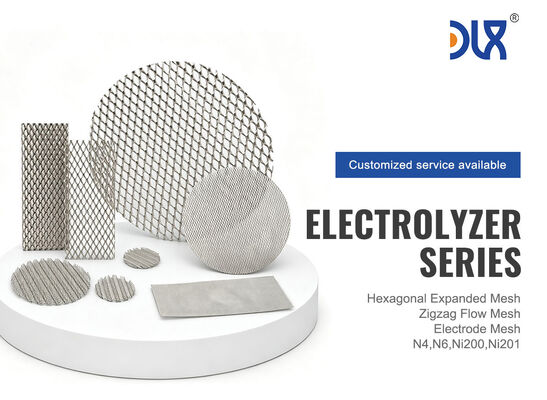
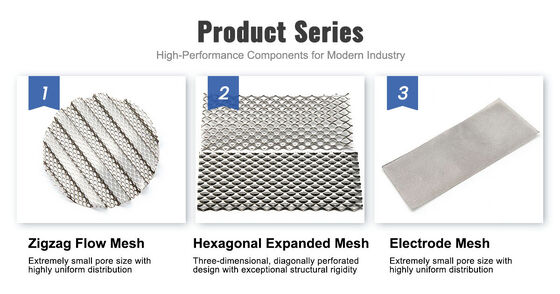
純ニッケル波紋網 自動電解器組成ラインのためのスタック準備のフローフィールド

純ニッケル波紋網 自動電解器組成ラインのためのスタック準備のフローフィールド

ブランド名: DLX
モデル番号: 純粋なニッケル
MOQ: 2kg
価格: Custom orders based on provided images
支払い条件: L/C、D/A、D/P、T/T、ウェスタンユニオン
供給能力: 月産500トン
詳細情報
起源の場所:
中国江蘇
証明:
CE,ROHS
材料/等級:
純ニッケル N4 / N6 / Ni200 / Ni201
波浪のピッチ:
2.0~8.0mm(±0.1mm)
波形の振幅:
0.5~3.0mm(±0.05mm)
プロフィール形:
正弦波/台形波
シート寸法:
カスタム長さ×幅 (±0.5 mm)
エッジ状態:
レーザーカット/シャーカット、バリ取り
方向マーキング:
レーザーエッチングされたドット 1.5 mm、マシンビジョン互換
包装:
真空成型PETトレイ、1キャビティあたり1枚
トレーサビリティ:
QRコード+デジタルバッチ記録(MES対応)
フォーム後の処理:
溶体化処理(ストレスフリー、デッドフラット)
供給の能力:
月産500トン
製品説明
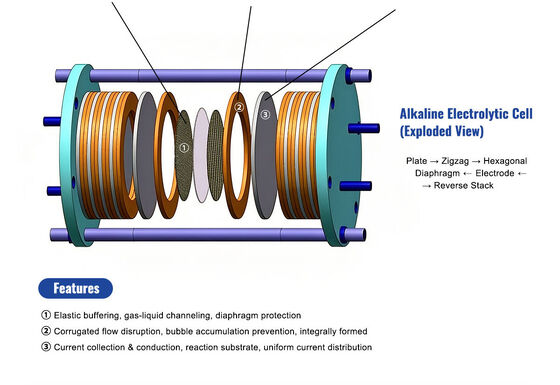
純ニッケル波形メッシュ — 自動電解装置組立ライン向けスタック対応フローフィールド

Pure Nickel Expanded Mesh

ISO9001 工場直販 | 2002年創業 | N4/N6/Ni200 | ロボット対応パッケージ | 無料サンプル 5枚

電解装置ギガファクトリーが1時間に1スタックを生産する場合、メッシュは職人技の製品ではありえません。資格認定バッチと同じ寸法で納品されなければなりません。手作業なしで開梱できなければなりません。詰まることなくピッキング&プレースロボットに供給できなければなりません。常に、何千回も、正しい向きで、許容範囲内の位置精度でスタック上に配置できなければなりません。常州DLX合金有限公司では、純ニッケル波形メッシュは、単に寸法図面通りに製造されるだけでなく、組立ラインの要件を満たすように製造されています。ロボットで掴めるパッケージ、シート間の均一な平坦性、ロボットグリッパーが接触するエッジの面取り、製造実行システムと統合できるバッチレベルのトレーサビリティ。これは、大量生産のための電極部品供給であり、実験室のプロトタイプ用ではありません。

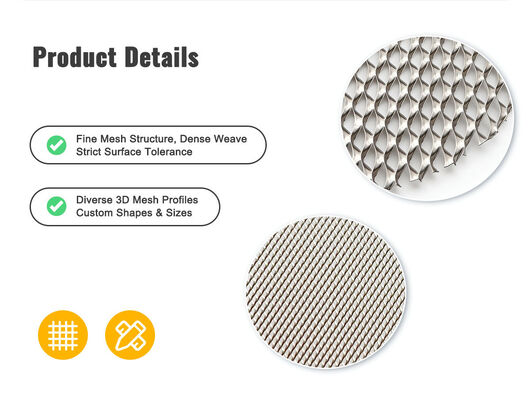
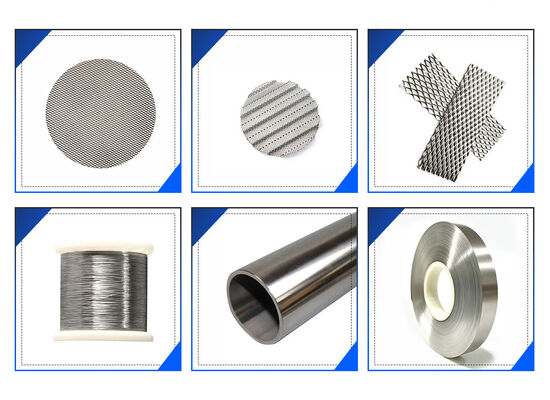
Pure Nickel Expanded Mesh Details

Pure Nickel Expanded Mesh Details

生産量がすべてを変える時

年間10スタックの場合、オペレーターは各メッシュシートを手で検査し、わずかに曲がったものを拒否し、スタック組立時に各シートを手動で配置できます。週10スタックの場合、手動検査はボトルネックになります。1日10スタック — 1 GW/年の電解装置工場の生産速度 — 手作業は遅いだけでなく、ライン末端のテストでは完全に補償できないばらつきを生じさせます。0.5 mm大きいメッシュシートは隣接するセルフレームに接触します。3 mmの曲がりで届いたシートは、ロボットの真空グリッパーの下で平らになりません。波形の高さが公称値より0.1 mm低いシートは、スタック内に低圧縮ゾーンを作り、3ヶ月後のフィールド運用でホットセルとして現れます。

これらの故障モードは実験室には存在しません。生産規模で現れるものであり、電気化学的性能だけでなく、組立プロセスに合わせてメッシュ供給を設計することによって防止されます。

Pure Nickel Expanded Mesh Alkaline Electrolytic Cell

組立ライン対応 — 波形メッシュにとっての意味
組立ライン要件 標準的なメッシュ供給の不備 DLXメッシュのエンジニアリング方法
寸法再現性 — シート間、バッチ間 異なる生産バッチからのメッシュは、工具の摩耗に伴い寸法ドリフトを示します。オペレーターは毎週ロボットのピックアップ位置を調整します。一部のシートが詰まります。 SPCによる成形ロール摩耗監視 — 寸法ドリフトが許容範囲の50%を超える前に工具を補修。全シートのL*Wを測定。資格認定バッチと生産バッチ500の間でドリフトなし。
真空ピックアップ時の平坦性 成形後の残留応力により、スタックからピックアップする際にメッシュがカールします。真空グリッパーはカールしたエッジで吸引を失います。ロボットが故障します。オペレーターが介入します。 成形後ソリューションアニール — 残留応力ゼロ。メッシュは完全に平らになります。真空グリッパーは最初のピックアップ試行で全面接触します。ロボットサイクルタイムを維持。
エッジ条件 — 自動供給での引っかかりなし バリのある、またはほつれたメッシュのエッジが、供給マガジン内の隣接シートに引っかかります。シートがきれいに分離しません。二重シートピックアップはロボットをクラッシュさせます。 レーザーカットまたはシャーカットされたエッジで、バリ取り済み。シート間の接着を防ぐティッシュペーパーで挟み込み。単一シート分離信頼性 >99.9%。
向きマーキング 向き指示なし。オペレーターは配置前に波形の向きを目視で確認します。人的エラー率: 逆向きに配置されたシート1枚あたり200枚に1枚。 片方の角に、オペレーターとマシンビジョンシステムの双方から見えるレーザーエッチングされた向きドットをマーク。向きエラーゼロ。
ロボット対応パッケージ メッシュは木製クレートで届きます。オペレーターはシートを手でフィーディングテーブルに降ろします。二重取り扱い。手袋からの汚染リスク。 真空成形トレイにシートを梱包 — 各シートは個別のキャビティに。トレイ寸法はロボットセルレイアウトに合わせます。ロボットはトレイから直接ピックアップします。クレートからスタックまでの手作業なし。
MES統合のためのバッチトレーサビリティ 紙製MTCがクレートにテープで貼り付けられています。誰かが熱番号をシステムに入力します。誰かがタイプミスをします。 各トレイのQRコードがデジタルバッチレコードにリンク: 化学組成、ピッチ、振幅、平坦性合格/不合格、検査日。使用時にスキャン。MESに自動記録。手入力なし。

Pure Nickel Expanded Mesh testing

カスタマイズパラメータ — 図面から生産ラインへ
図面で指定 追加で確認すること 組立における重要性
メッシュグレード — N4/N6/Ni200/Ni201 表面汚染限界(例:Fe <50 ppm表面)? クリーンルームパッケージが必要かどうかを決定します — PEMでは鉄分汚染が膜寿命を低下させるため標準
基材タイプ — 織りまたは拡張 ロボットグリッパータイプ: 真空、磁気、またはメカニカルクランプ? 真空は平坦な表面を必要とします。磁気はニッケルには機能しません。メカニカルクランプは定義されたエッジ形状が必要です。
ピッチと振幅 単位面積あたりのスタック圧縮力? 波形プロファイルが圧縮圧力で崩壊しないことを確認します。スタック負荷でのスプリングバックテストで寸法安定性を確認。
シート寸法(L*W) セルフレームに対する公差要件? メッシュは凹部に収まるのか、それとも端から端まで spans するのか? 凹部内: クリアランスフィット、通常は凹部寸法から-0.5/-1.0 mm。端から端まで: 面一またはわずかにアンダーサイズでフレーム接触を防ぐ。
プロファイル形状 — 正弦波または台形 スタック内のピークと谷に接触するものは何ですか?平坦プレート、PTL、または膜? 台形は平坦プレート接触に推奨(接触面積が大きい)。正弦波はPTL接触に許容されます(PTLは波形プロファイルに適合)。
波形方向 流れ方向 — 垂直、水平、またはクロスフロー? シートにマニホールド開口部はありますか? 波形加工後にマニホールド穴をパンチできます。穴位置公差はシートエッジに対して±0.5 mm。ガスケットを切断する可能性のある穴の周りのバリなし。

Pure Nickel Expanded Mesh Details

主な特徴と利点
  • SPC制御 — データで証明された寸法安定性、約束ではない — 各生産バッチには、ピッチ、振幅、シート寸法のXバーおよびRチャートが含まれます。組立ライン用にメッシュを資格認定する際には、プロセスが安定していることを証明するプロセス能力データ(Cpk)を受け取ります。6ヶ月後に10,000枚の生産注文を出す場合、同じSPC制御が実行されており、メッシュが資格認定バッチと同じであることをデータが証明します。
  • 成形後アニール — カールゼロ、スプリングバックゼロ — 波形加工はニッケル線またはストランドを曲げます。アニールなしでは、その冷間加工は残留応力を生じさせます。ロボットの真空グリッパーの下では、シートはエッジでカールします — ピックアップが失敗します。80℃で100時間スタック圧縮下では、残留応力が緩和され — 波形の高さが低下し — チャンネル断面積が縮小し — セル性能が低下します。これらの故障モードを組立ラインに到達する前に排除するために、成形後にアニールを行います。
  • 向きドット — マシンビジョン対応 — 各シートの片方の角にある1.5 mmのレーザーエッチングドットが波形方向を示します。ロボットビジョンシステムがドットを読み取り、向きを確認してシートを正しく配置します。ドットは小さいため、電極の有効面積に影響しません。アニール後も色あせしません。標準的な工場照明下で見えます。
  • トレイパッケージ — 直接ロボット供給 — シートは真空成形PETトレイで届き、1シートあたり1つのキャビティ、木製クレートに積み重ねられています。オペレーターはトレイをロボットローディングステーションに置きます。ロボットはトレイのキャビティから直接シートをピックアップします — 再梱包なし、マガジンローディングなし、手作業でのシート取り扱いなし。トレイが空になったら、次のトレイを入れます。トレイは持続可能性ポリシーに従って返却可能またはリサイクル可能です。
  • デジタルバッチレコード — スキャンしてログ記録 — 各トレイにQRコード。MESタブレット、バーコードスキャナー、またはロボットセルのカメラでスキャンします。化学組成、寸法データ、検査合格/不合格、熱番号がトレーサビリティレコードに自動的に入力されます。クリップボードなし。タイプミスなし。「このバッチは熱番号2407から来たと推測しますが、確実ではありません。」
  • マニホールド穴を社内でパンチ — 1回の出荷、2回ではない — メッシュシートに電解液の出入り口用のマニホールド開口部が必要な場合、波形加工後に同じ施設でパンチします。穴位置公差は±0.5 mmです。完成したシートはスタックに配置する準備ができています — バリ、ずれ、およびラインでの追加の取り扱いステップを生じさせる別のパンチング操作は不要です。


Pure Nickel Expanded Mesh  Application

Pure Nickel Expanded Mesh  Certificate

メッシュを実験室用供給品ではなく生産部品として扱う理由

2022年、当社の電解装置顧客の1社 — 当時週に2スタックを生産していた — が問題で連絡してきました。彼らはシフトあたり1スタックを生産できる半自動スタック組立ラインを稼働させたばかりでしたが、既存サプライヤーからのメッシュシートがロボットピックアップステーションで失敗していました。シートがカールし、ロボットが落とし、4~5サイクルごとにオペレーターが介入する必要がありました。メッシュが自動ハンドリング用に設計されていなかったため、ラインは設計スループットの60%で稼働していました。

彼らのメッシュサプライヤーの回答:「メッシュは図面を満たしています。問題はあなたのロボットです。」技術的には正しい — メッシュは寸法仕様を満たしていました。実質的に無用 — メッシュは購入された組立プロセスで機能しませんでした。

そのサプライヤーを交代させました。同じ図面。同じ寸法仕様。異なる後処理 — 具体的には、カールを引き起こした残留応力を排除するための波形加工後の完全なソリューションアニール、供給マガジンでのシート間の接着を防ぐためのカットエッジのバリ取りステップ、およびシート間の単純なインターリーブティッシュ。ロボットピックアップの成功率は80%から>99.9%に向上しました。ラインは設計スループットで稼働しました。メッシュは依然として図面を満たしていましたが — 今では組立プロセスも満たしていました。

それが、あなたの図面を読むメッシュサプライヤーと、あなたの工場を理解するサプライヤーとの違いです。

  • 12,000 m² 統合施設 — 溶解、線引き、織り、拡張、波形加工、アニール、パンチング、レーザーマーキング、トレイパッケージング。1つの場所、1つの品質システム、1つの責任。
  • ギガファクトリー規模供給のための生産能力。 工具、プロセス、パッケージは自動組立ライン用に設計されています — 実験室のプロトタイプ用ではありません。
  • SPC制御製造付きISO9001。 すべての重要パラメータについてCpkデータが利用可能です。SGS認定。デジタルバッチトレーサビリティ。
化学組成
インゴットから完成メッシュまで化学組成を認証。各トレイのQRコードにリンクされたデジタルレコード。
元素(%) N4 N6 Ni200 Ni201
Ni+Co ≥99.9 ≥99.5 — —
Ni — — ≥99.2 ≥99.0
Fe ≤0.04 ≤0.1 ≤0.4 ≤0.4
Cu ≤0.015 ≤0.1 ≤0.25 ≤0.25
C ≤0.01 ≤0.1 ≤0.15 ≤0.02
Si ≤0.03 ≤0.1 ≤0.35 ≤0.35
Mn ≤0.002 ≤0.05 ≤0.35 ≤0.35
S ≤0.001 ≤0.005 ≤0.01 ≤0.01
品質保証 — 生産ライン重視
管理ポイント 測定内容 生産関連性
化学組成SPC インゴット熱ごとのNi、Fe、Cu。熱間のFe含有量の移動範囲チャート。 熱間のFeドリフト = 生産バッチ間の過電圧ドリフト。線引き前に検出します。
寸法SPC Xバーチャート: ピッチ(シートあたり10測定、バッチあたり5シート)。Rチャート: シート内変動。 ピッチドリフト = フローチャネル形状の変化 = セル性能の変化。Cpk ≥1.33を維持。Cpk 1.33閾値で工具を補修、Cpk 1.0緊急時ではない。
振幅SPC Xバーチャート: 振幅(シートあたり5測定)。アニール後に検証。 振幅はチャンネル断面積と圧縮スタックの高さを設定します。バッチ内変動 ≤0.05 mm(シート1からシート500まで)。
平坦性監査 花崗岩製定盤+シックネスゲージ。AQLサンプリングによる。シートは自重で平らでなければなりません — 定盤に隙間なし。 カールしたシートはロボットピックアップに失敗します。検査時の目視合格/不合格。梱包前にカールしたシートはスクラップされます。
シート分離テスト オペレーターがティッシュペーパーなしで供給スタックからシートを分離しようとします。5N未満の力で分離する必要があります。くっついたシートはロボットで二重ピックアップを引き起こします。インターリーブティッシュは標準です。接着なし。 トレイ監査
バッチごとにランダムなトレイを選択。全シートを取り出して検査。全シートを正しいキャビティに戻します。トレイを再封します。 梱包プロセスでシートが損傷しなかったことを検証します。トレイあたりの損傷率ゼロ = ロボットがアンパックする際のサプライズゼロ。 QRコード検証
全トレイQRコードをスキャン。デジタルレコードにグレード、熱番号、寸法データバッチ、検査合格/不合格が含まれていることを検証。 受け取り時にスキャン。バッチがMESに自動記録されます。手入力なしでトレーサビリティが完了します。 第三者監査(

SGS、BV、またはTÜV)。顧客品質エンジニアリングレビュー用に完全なSPCデータパッケージが利用可能です。資格認定データパッケージ付き無料サンプル5枚。梱包と配送 — 組立ライン向け設計

トレイシステム
真空成形PETトレイ — 1シートあたり1つのキャビティ。キャビティの深さは波形メッシュの総厚+0.5 mmのクリアランスに合わせます。輸送中にシートがずれることはありません。トレイの外形寸法はロボットセルフィーディングステーションのフットプリントに合わせます。 トレイ積み重ね
トレイは木製クレートに10~20個/レベルで積み重ねられます。トレイレベル間に硬質セパレーターボードを挟みます。クレート全体をバリアフォイルに入れた乾燥剤で密封します。 QRコード配置
トレイ外側にレーザー印刷されたQRコード — クレートを開けずにスキャン可能。コードはバッチデジタルレコードにリンクします。倉庫スキャン用のクレート外側にも追加のQRコード。 向きドット
各シートの片方の角にある1.5 mmのレーザーエッチングドット。電極の有効面積の外側に配置。工場照明下で見えます。マシンビジョン対応。 MOQ
5枚 — 資格認定データパッケージ付き無料サンプル。50枚 — 生産トライアル。500枚以上 — 生産供給。 リードタイム
既存の工具: トライアルバッチは2週間、生産は4週間。新しい工具: 追加で3~4週間。 配送
トライアルは空輸、生産は海運(FCL)。トレイ入りクレートシステムは、トレイの変形やシートの移動なしに6週間の海上輸送に耐えるように設計されています。 支払い
トライアルはT/T、生産はT/TまたはL/C at sight。 よくある質問
当社のトレイシステムは当社のロボットセルに直接統合できますか?

はい。ロボットセルのフィーディングステーションの寸法(トレイ外形寸法、トレイの高さ、ピックアップクリアランス要件)をお知らせください。トレイのサイズをセルに合わせて調整します。標準的なトレイフォーマット(例:ユーロノルム600*400 mm)を使用している場合、ロボットアクセスクリアランスを維持しながらトレイあたりのシート数を最大化するように、そのフォーマット内にキャビティレイアウトを設計できます。

長年にわたる生産プログラムで、バッチ間の整合性をどのように確保しますか?

波形メッシュの寸法ドリフトの主な原因は成形ロールの摩耗です。各生産バッチの最初のシートからSPCでピッチと振幅を監視しています。Cpkが1.33に向かってトレンドする場合、工具を補修します — 受入検査で寸法偏差が検出された時ではありません。さらに、長期間の生産プログラムのために専用のニッケルインゴット熱を確保しています。長年にわたって同じ化学組成 — 熱変更による再資格認定は不要です。

ロボットが磁気グリッパーを使用する場合はどうなりますか?

ニッケルは強磁性体であり — 磁気グリッパーは機能します。ただし、純ニッケルは鋼よりも磁気透過率が低いため、グリッパー磁石の仕様を調整する必要がある場合があります。自動化チームが最終的な工具を決定する前に磁気ピックアップ力を特性評価するためのテストシートを提供できます。ニッケルメッシュには真空グリッパーがより一般的であり、真空ピックアップの信頼性を特に重視して平坦性を最適化しています。

品質管理を維持しながら、当社の契約製造業者に出荷できますか?

はい。指定された納入先 — お客様の施設または契約製造業者に出荷します。QRコードシステムにより、出荷先に関わらずバッチデータをリモートで確認できます。デジタルバッチレコードは、セキュアポータルを通じて品質チームがアクセスできます。製品がお客様の施設を通過しなくても、受入場所の入荷QC用に物理的な検査レポートが製品とともに発送されます。製品がお客様の施設を通過しなくても、トレーサビリティの可視性を維持できます。

トレイはどうなりますか?返却しますか?

2つのオプションがあります。標準: トレイは使い捨てリサイクル可能なPETです。お客様の施設で標準的な廃棄物処理ルートを通じてリサイクルします。オプション: 耐久性のあるポリプロピレン製の返却可能トレイ。トレイは回収、検査、洗浄され、次回の注文に使用されます。返却可能プログラムには、トレイあたりのデポジットがあります。ほとんどの生産規模の顧客は、簡便性とロジスティクスオーバーヘッドの削減のためにリサイクル可能なものを選択します。お客様の選択です。

changzhou dlx alloy