logo
player background
live avator

5s
Total
0
Today
0
Total
0
Today
0
  • What would you like to know?
    Company Advantages Sample Service Certificates Logistics Service
Online Chat WhatsApp Inquiry
Auto
resolution switching...
Submission successful!

商品の詳細

Created with Pixso. 家 Created with Pixso. 製品 Created with Pixso.
純粋なニッケルの金属
Created with Pixso.

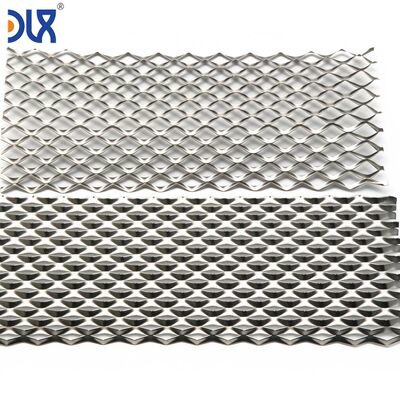
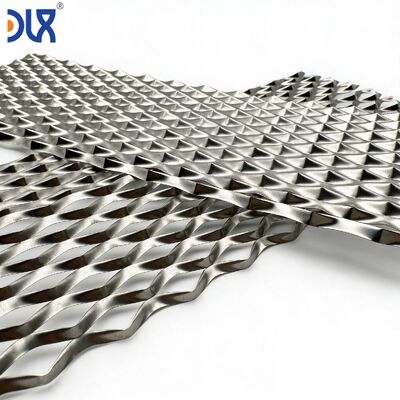
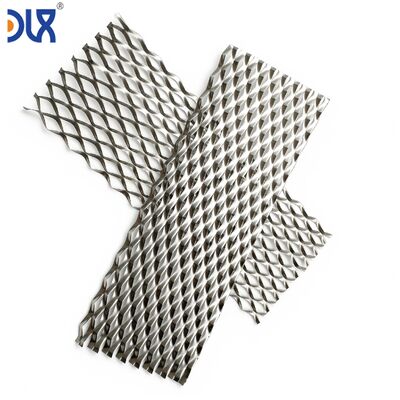
純ニッケル拡張メッシュ — 水素電解装置ガス拡散層用の魚鱗パターン

純ニッケル拡張メッシュ — 水素電解装置ガス拡散層用の魚鱗パターン

ブランド名: DLX
モデル番号: 純粋なニッケル
MOQ: 5kg
価格: Custom orders based on provided images
支払い条件: L/C、D/A、D/P、T/T、ウェスタンユニオン
供給能力: 月産500トン
詳細情報
起源の場所:
中国江蘇
証明:
CE,ROHS
材料/等級:
純ニッケル N4 / N6 / Ni200 / Ni201
シート厚さ(発泡前):
0.15~0.50mm
ストランド幅:
0.4~1.2mm
LWD:
1.5~6.0mm
SWD:
1.0~3.5mm
オープンエリア:
30~65%
シート寸法:
カスタム長さ×幅 (±0.5 mm)
電気抵抗率:
~0.096μΩ・m
せん断の係数:
~76GPa
表面:
光輝焼鈍、デッドフラット
供給の能力:
月産500トン
製品説明
純ニッケルエキスパンドメタル — 魚の鱗模様(水素電解槽用ガス拡散層)
ISO9001 工場直販 | 2002年創業 | N4/N6/Ni200 | カスタムLWD&ストランド | 無料サンプル5枚

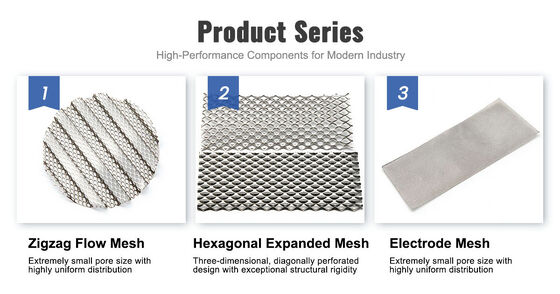
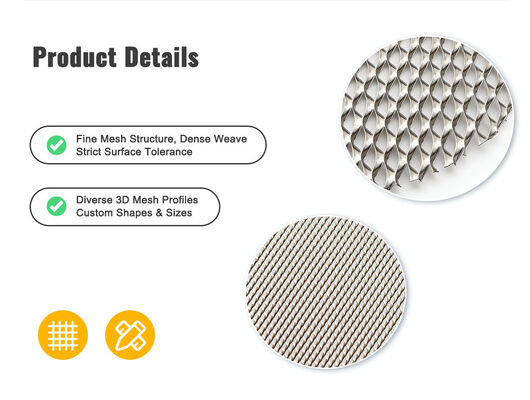
すべての電極メッシュが織られるべきではありません。水素電解槽のガス拡散層(GDL)および多孔質輸送層(PTL)の場合、エキスパンドニッケルメッシュ(特徴的な魚の鱗状のひし形パターン)は、根本的に異なる利点を提供します。接触抵抗を生み出すワイヤーの交差がなく、ガス気泡を閉じ込める織り交差点がなく、膜全体に圧縮荷重を均一に分散する平坦で連続した表面を備えています。常州DLX合金有限公司では、純ニッケルシートを社内でエキスパンドメタルにスリットおよびストレッチしています。シートの厚さ、ストランド幅、長辺ひし形(LWD)開口部、および最終的な平坦性を電解槽の設計に合わせて制御しています。すべての出荷に対して、完全な溶融からメッシュまでのトレーサビリティを提供します。

Pure Nickel Expanded Mesh

Pure Nickel Expanded Mesh Details

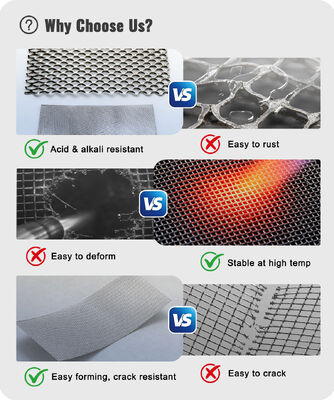
織りメッシュ vs エキスパンドメタル — 電解槽にとってその違いが重要な理由
特徴 織りメッシュ(平織り/綾織り/オランダ織り) エキスパンドメタル(魚の鱗) 電解槽への影響
構造 経糸と緯糸が90度で交差 単一シートをスリットしてストレッチ — 接合部なし、交差部なし エキスパンド:均一な電気経路。織り:すべてのワイヤー交差点で接触抵抗が発生(1平方センチメートルあたり数百箇所)。
表面プロファイル ワイヤーが交差するナックル — 圧縮を集中させる高点 名目上平坦な表面 — ストランドと結合部が同じ平面上にある エキスパンド:膜への均一な圧縮 → 局所的な高圧点なし。織り:ワイヤーのナックルは時間とともに膜をへこませる可能性があります。
ガス気泡の放出 織り交差点が角に気泡を閉じ込める ひし形開口部は滑らかな壁 — 気泡が滑り抜ける エキスパンド:電極ギャップからのガス放出が速い → 高電流密度での過電圧が低い。350 mA/cm²以上で重要。
開口面積の制御 ワイヤー径とメッシュ数で決定 ストランド幅とLWDで決定 — 独立して調整可能 エキスパンド:メッシュの厚さを変えずに開口面積率を微調整。織り:開口面積を変えると厚さが変わる。
機械的完全性 ワイヤーの張力に依存 — 個々のワイヤーが移動する可能性がある 一体成形 — ストランドと結合部が連続した単一の部品を形成 エキスパンド:ほつれない。織り:カットエッジの緩んだワイヤー端は、ショートを防ぐために慎重な取り扱いが必要。

Pure Nickel Expanded Mesh Details

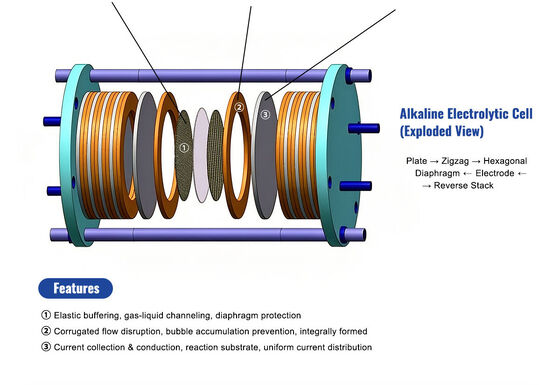
Pure Nickel Expanded Mesh Alkaline Electrolytic Cell

Pure Nickel Expanded Mesh testingPure Nickel Expanded Mesh Details

エキスパンドメタルのパラメータ — セルに合わせて制御できること
パラメータ 典型的な電解槽範囲 影響するもの
シート厚さ(展開前) 0.15~0.50 mm ストランドの断面を決定 → 単位長さあたりの電気抵抗とスタック荷重下の圧縮厚さ
ストランド幅 0.4~1.2 mm ストランドが広い = 低抵抗だが開口面積が小さい。ストランドが狭い = 開口面積が大きいがIRドロップが大きい。最適値はセル固有。
LWD(ひし形の長辺) 1.5~6.0 mm ひし形開口部の長軸。LWDが大きい = ガス排出チャネルが大きい。機械的強度とのバランスを取るためにストランド幅と調整が必要。
SWD(ひし形の短辺) 1.0~3.5 mm ひし形の短軸。SWD + LWDが開口面積率を定義します。SWDが低い = より多くの接触点を持つ高密度メッシュ(1平方センチメートルあたり)。
開口面積 GDL/PTLで典型的に30~65% 開口面積が大きい = ガス放出が良いが面内伝導性が低い。開口面積が小さい = 伝導性が良いがガス放出が遅い。
シート寸法 カスタムL*W(セルフレームに合わせる) クリーンエッジでカット。レーザーまたはシャーカット — エキスパンドメタルにはワイヤー端がないため、ほつれるワイヤー端なし。
セルの最適化?目標電流密度、セルあたりのガス生成率、膜の種類をお知らせください。初期のLWD、ストランド幅、開口面積を推奨します — その後、シングルセルテストデータに基づいて反復します。
主な特徴と利点
  • ワイヤー交差点なし — 均一な電気接触 — 織りメッシュは、すべてのワイヤー交差点で接触抵抗点を作成します。40メッシュの織りでは、1平方センチメートルあたり1,600の接触点があり、それぞれが抵抗のマイクロオームであり、電極面積全体に積み重なります。エキスパンドメタルは電気的に連続しています — 電流は交差インターフェースなしでストランドネットワークを流れます。電解槽スタックで<1.8 V/セル @ 500 mA/cm² を目標とする場合、これらのマイクロ抵抗を排除することが重要です。
  • ガス放出のために設計されたひし形形状 — エキスパンドメタルの滑らかな壁のひし形開口部は、丸いワイヤー間のギャップではなく、ストレッチプロセスによって形成されます。水素と酸素の気泡はストランドの壁に沿って滑り、鋭いワイヤー間の角に引っかかることなく電極ギャップから排出されます。これは、気泡過電圧の低下につながり、300~400 mA/cm²を超えると主要な損失メカニズムになります。
  • 平坦な表面 — 均一な膜圧縮 — エキスパンドメタルは平坦なシートから作られているため、平らに置かれます。ストランドと結合部は同じ平面上にあります。スタック圧縮下では、荷重は膜表面全体に均等に分散されます — ワイヤーのナックル高点が応力を集中させ、数千時間の運転で膜の薄化を加速させることはありません。
  • 完全焼鈍 — 完全平坦、バネ性なし — 展開後、メッシュは制御雰囲気下で溶液焼鈍され、スリットおよびストレッチプロセスによる冷間加工を除去します。メッシュは平坦な状態で現れ、平坦なままです — つかんだときにカールせず、圧縮下に置いたときにバネ性で戻りません。ロボットによるピッキング&プレイスを使用する自動スタック組立ラインでは、この予測可能性が不可欠です。
  • 一体成形 — 端部でほつれない — セルフレーム寸法にカットされた織りメッシュは、すべてのカットエッジに露出したワイヤー端を残します。スタック圧縮下では、これらのワイヤー端が移動し、突き出し、隣接するセルに接触する可能性があります。エキスパンドメタルにはワイヤー端がなく — ニッケルの一体成形品です。カットエッジは滑らかで安定しています。
  • ニッケルシートからメッシュまで — 同じ施設、同じ品質システム — 展開プレスに供給されるニッケルストリップは、自社の圧延機で自社のインゴットから圧延されています。化学組成、厚さ、焼鈍、展開を制御しています。溶融から電極までの間に、下請け業者による汚染はありません。

 Pure Nickel Expanded Mesh  Application

Pure Nickel Expanded Mesh  Certificate

エキスパンドメタルが電解槽で織りメッシュを上回る性能を発揮する場所
セルの位置 機能 エキスパンドメタルがしばしば好まれる理由
カソードガス拡散層(ALK) カソード電極への電流を分散。膜からH₂気泡を輸送 ひし形開口部は、制限のない垂直ガス排出経路を提供します。H₂微小気泡を閉じ込める織り角なし — 高速水素生産に不可欠。
アノード多孔質輸送層(PEM) アノード触媒への水の分散。O₂気泡の輸送。触媒からバイポーラプレートへの電子伝導 平坦な表面は、薄いPEM膜を局所的なパンクチャーから保護します。ストランドを通る連続電気経路 — ワイヤー交差点での接触抵抗なし。触媒コーティング膜とバイポーラプレート流路場の間のPTL層として適しています。
電極基材(ALK — 触媒コーティングベース) ラネーニッケルまたは貴金属触媒コーティングのための高表面積ベースを提供。コーティングへの電流伝導 ストランド表面は滑らかで連続 — 織りメッシュよりも触媒コーティングが均一に堆積します。織りメッシュではワイヤーの曲率がコーティング厚さのばらつきを生じさせます。
電流コレクター/流路(PEM) GDLとバイポーラプレート間のギャップをブリッジ。水とガスの流路を提供 開口面積は厚さとは独立して調整可能。低圧損の水供給のための高開口面積。電流収集のための十分なストランド金属。圧力損失を増加させるワイヤー交差点なし。
当社のメッシュ能力 — シートから完成電極部品まで

市場に出回っているほとんどのエキスパンドメタルは購入したニッケルシートから始まります — メッシュメーカーは、原材料の化学組成、圧延履歴、または表面状態を制御できません。DLXでは、プロセスは自社の純ニッケルインゴットから始まります。それらをストリップに熱間圧延し、指定された厚さに冷間圧延し、展開ツールの必要幅にスリットし、展開プレスでストレッチします。この全工程は、単一の施設で単一の品質システムの下で行われます。

これが電解槽の性能にとってなぜ重要なのでしょうか?なぜなら、展開プレスに入る前のニッケルシートの表面化学が、完成したメッシュの表面化学を決定するからです。シートが第三者の圧延工場で鋼鉄のワークロールから鉄で汚染されていた場合、その鉄は現在、電極メッシュの表面に埋め込まれています。それは数百時間の運転でKOH電解液に溶解し、カソードに再堆積し、過電圧を増加させます。私たちは、ワークロールがニッケル合金のみに接触する施設で、自社で圧延を行うことでこれを防ぎます。

  • 12,000 m² の統合施設 — 溶解、熱間圧延、冷間圧延、スリット、展開、焼鈍、平坦化、検査。インゴットから電極メッシュまでのニッケル。
  • シート厚さ0.15~0.50 mm; ストランド幅0.4~1.2 mm; LWD 1.5~6.0 mm; カスタム開口面積30~65%。
  • ISO9001、完全な溶融からメッシュまでのトレーサビリティ付き; SGS認定; BVおよびTÜV検査利用可能。

Pure Nickel Expanded Mesh

化学組成 — エキスパンドメタル用純ニッケルグレード
出典: DLX合金製品カタログ。インゴットから完成メッシュまで化学組成を証明。
元素 (%) N4 N6 Ni200 Ni201
Ni+Co ≥99.9 ≥99.5 — —
Ni — — ≥99.2 ≥99.0
Fe ≤0.04 ≤0.1 ≤0.4 ≤0.4
Cu ≤0.015 ≤0.1 ≤0.25 ≤0.25
C ≤0.01 ≤0.1 ≤0.15 ≤0.02
Si ≤0.03 ≤0.1 ≤0.35 ≤0.35
Mn ≤0.002 ≤0.05 ≤0.35 ≤0.35
S ≤0.001 ≤0.005 ≤0.01 ≤0.01
品質保証
段階 検査 なぜ重要か
インゴット化学組成 OES/溶融; Fe, Cu, C検証済み ニッケル中のFe = アノードでの酸素発生副反応の触媒 → ファラデー効率の低下。インゴットから管理します。
冷間圧延シート 幅方向の厚さプロファイル; 圧延欠陥の表面検査 シートの厚さのばらつきは、エキスパンドメタルのストランド幅のばらつきになります → 電極面積全体での不均一な電流分布。
展開プロセス LWD、SWD、ストランド幅をコイルごとに測定; 断線、不均一なひし形に対する目視検査 断線はデッドゾーンを作成します — そのセクションの電極を通る電気経路なし。当社の施設で検出され、スタックのコンディショニングサイクル中ではありません。
焼鈍後の平坦性 花崗岩製定盤; 平面からの偏差を記録 焼鈍後に平坦でないエキスパンドメタルは、圧縮下で平坦に置かれません — 膜への不均一な圧力分布を作成します。
シート寸法 L * W ±0.5 mm; バリに対するエッジ検査 エキスパンドメタルのエッジはバリがない必要があります — 圧縮下の鋭いエッジは膜を切り込む可能性があります。
文書 EN 10204 3.1 MTC + 寸法レポート + メッシュパラメータレポート(LWD、SWD、ストランド幅、開口面積率) ニッケルインゴットから完成電極メッシュシートまでの完全なトレーサビリティ。

第三者検査(SGS、BV、またはTÜV)利用可能。初めての電解槽OEM評価用に5枚の無料サンプル。

梱包と配送
シート保護 各エキスパンドメタルシートは酸フリーのティッシュで挟みます。硬質バッキングボードの間に平らに積み重ねます。エキスパンドメタルにはワイヤー端がないため、積み重ね時の取り扱いによる損傷は最小限ですが、曲がりや折り目を防ぐために保護します。
クレート 乾燥剤で密封されたポリエチレンに平らに梱包し、合板クレートに封入。内部の補強材が輸送中のシートの移動を防ぎます。
識別 グレード、インゴットの溶解番号、シート厚さ、LWD * SWD、ストランド幅、開口面積率、シート寸法、DLXトレーサビリティコードをクレートラベルと梱包リストに記載。
サンプル最小発注数量 5枚 — 適格な電解槽OEM評価用に無料。
生産最小発注数量 仕様ごとに50枚。
リードタイム 在庫シート厚さでのトライアルは3~7日; カスタムシート厚さ+新規LWDツールの場合は4~6週間。
配送 トライアルは航空便(DHL、FedEx); 生産は海上便(FCL)。
支払い トライアルはT/T; 生産はT/Tまたは一覧払いL/C。

Pure Nickel Expanded Mesh transportation

よくある質問
アルカリ電解槽GDLには、エキスパンドまたは織りどちらが良いですか?

電流密度目標によります。300 mA/cm²未満では、違いはわずかです — どちらのメッシュタイプも適切に機能します。350 mA/cm²以上では、ガス気泡管理が主要な損失メカニズムとなり、エキスパンドメタルの滑らかな壁のひし形開口部は、同等の織りメッシュよりも通常15~30 mV低い気泡過電圧を示します。両方のタイプを供給できます — 目標電流密度をお知らせいただければ推奨します。または、両方のサンプルシートをお送りして、並行してシングルセルテストを行うことができます。

現在使用している競合他社のメッシュのLWDとストランド幅を合わせてもらえますか?

はい。現在のメッシュのサンプルをお送りください — LWD、SWD、ストランド幅、シート厚さ、開口面積を測定し、指定されたニッケルグレードでそれらのパラメータに一致するエキスパンドメタルを製造します。これは、電解槽OEMがセカンドソースを認定する際の一般的な最初のステップです。

展開プロセスで鉄の汚染が発生しますか?

DLXでは発生しません。当社の展開プレスツールの材質はニッケル互換性のある材料です。これが、展開を社内で行った理由の1つです — 標準的な工具鋼ダイを使用する第三者の展開工場では、鉄の汚染が発生し、お客様の事後分析電極分析に現れていました。私たちはその変数を排除しました。

エキスパンドメタルは、織りメッシュと同じように触媒コーティングできますか?

はい。エキスパンドメタルは、電解ラネーニッケル、溶射触媒コーティング、およびスラリーコーティング触媒層を受け入れます。ストランド表面は織りワイヤーのように湾曲しているのではなく平坦であるため、コーティング厚さの均一性は通常良好です。ひし形開口部は、コーティング溶液がきれいに排出されるのに十分な大きさです — 開口部のブリッジングや詰まりはありません。

これまで製造したことのないメッシュタイプが必要な場合はどうなりますか?

新しいLWDとストランド幅の組み合わせには、新しい展開ツール — 通常はスリットダイセットが必要です。ツールのリードタイムは3~4週間です。工具が完成したら、評価用のトライアルシートを製造します。工具の投資が大きい場合、通常は最初の生産注文で償却します。目標メッシュパラメータをご連絡いただければ、48時間以内に工具の実現可能性評価を提供します。

changzhou dlx alloy