| ブランド名: | DLX |
| モデル番号: | 純粋なニッケル |
| MOQ: | 5kg |
| 支払い条件: | L/C、D/A、D/P、T/T、ウェスタンユニオン |
| 供給能力: | 月産500トン |
ISO9001 工場直販 | 2002年創業 | N4/N6/Ni200/Ni201 | カスタム織り & サイズ | 無料サンプルあり
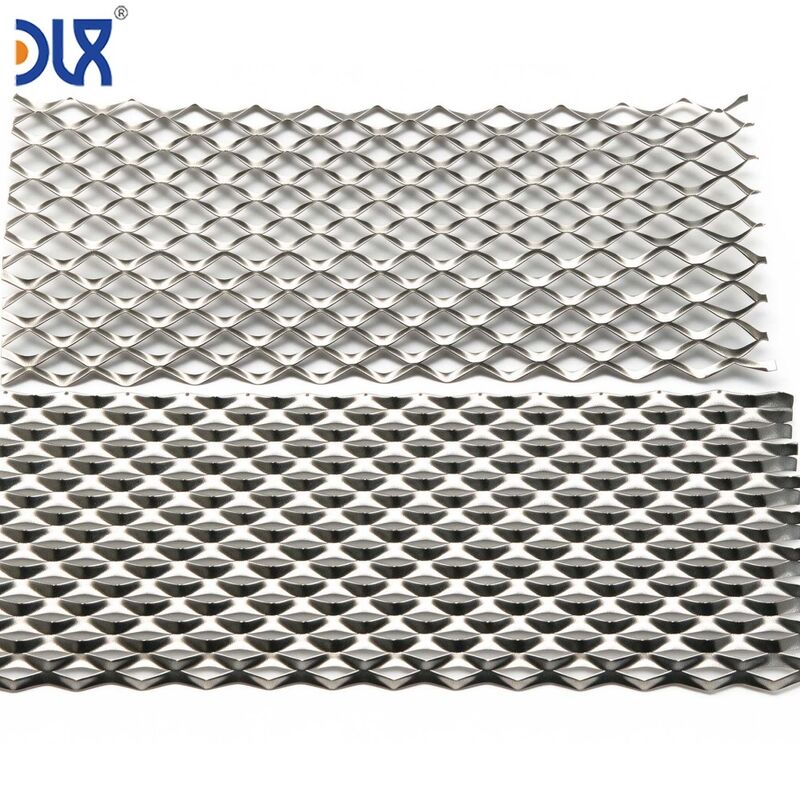
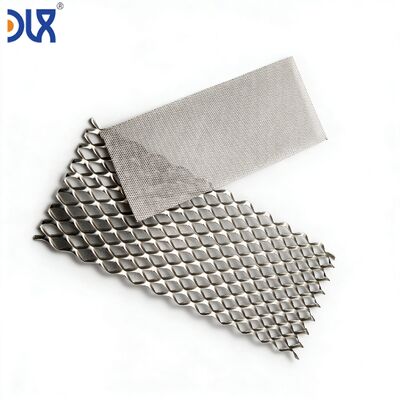
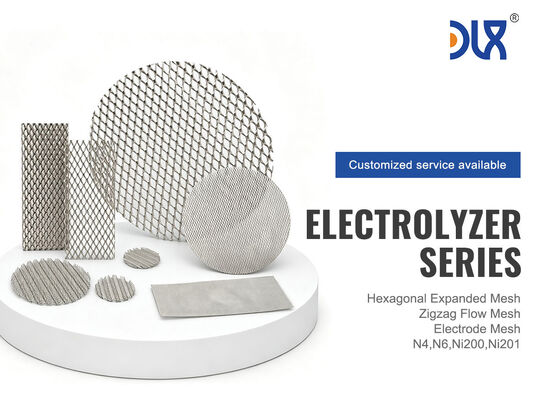
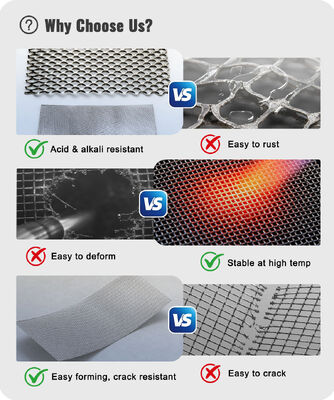
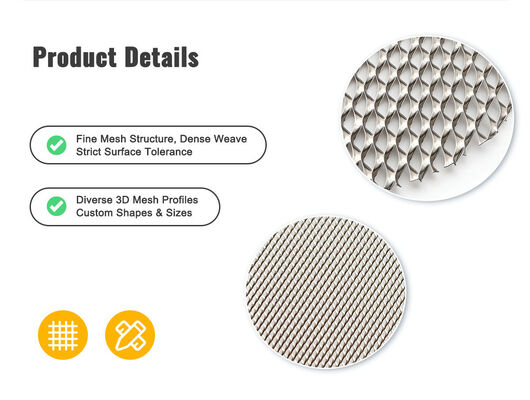
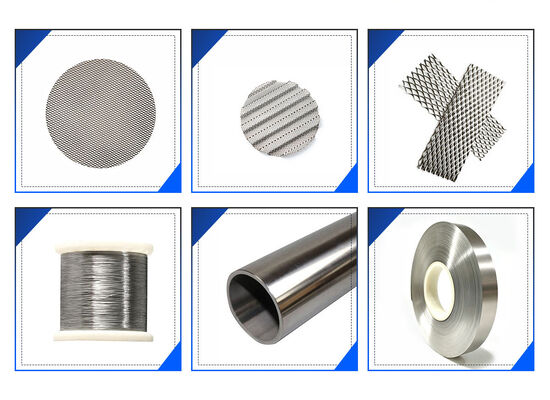
常州DLX合金有限公司の純ニッケル電極メッシュは、水素電解槽メーカー向けに特別に製造されたもので、電気化学用途に汎用工業用メッシュを適応させたものではありません。N4、N6、Ni200、またはNi201グレードから社内で引き出した純ニッケルワイヤーを使用し、指定されたメッシュ数、ワイヤー直径、シート寸法に合わせて織りまたは溶接します。ゼロギャップアルカリ電解槽電極用の精密織りメッシュ、PEM電流コレクター用の粗引き伸ばしメッシュ、または新しいスタック設計用のカスタムサイズのシートが必要な場合でも、当社は20年間のニッケル合金製造(溶解からメッシュまで)により、ワイヤーの化学組成、織りの完全性、表面状態をエンドツーエンドで管理しています。すべての注文で、ワイヤーからメッシュまでのトレーサビリティを備えた完全なEN 10204 3.1 MTCを提供します。
![]()
| 段階 | 従来のサプライチェーン | DLX統合サプライチェーン |
|---|---|---|
| 1. ニッケルワイヤー | ワイヤーミルAから購入 — Aからの化学成分証明書、メッシュ製造まで表面品質は不明 | 自社溶解の純ニッケルから社内で引き出し — N4(99.9%以上)からNi201まで、インゴットから化学成分を管理 |
| 2. 織り/メッシュ加工 | 織り工場B — 別の会社、異なる品質システム、Bの施設でのワイヤー表面汚染リスク | 社内で加工 — ワイヤーは当社の引き出しラインからメッシュ製造ラインへ直接移動し、中間処理なし |
| 3. 品質論争 | メッシュが電解槽テストに失敗 → AはBの織り張力を非難 → BはAのワイヤー品質を非難 → お客様の待ち時間 | 1社、1つの品質システム。根本原因は社内で解決。責任転嫁ではなく、回答を得られます。 |
| 4. カスタマイズリードタイム | 新しいメッシュ仕様をリクエスト → BがAに新しいワイヤーをリクエスト → Aが溶解をスケジュール → 最低8〜12週間 | 新しいメッシュ仕様をリクエスト → 当社のワイヤー引き出しがワイヤー直径を調整 → 当社のメッシュラインが織りパターンを調整 → 新規承認で通常4〜6週間 |
![]()
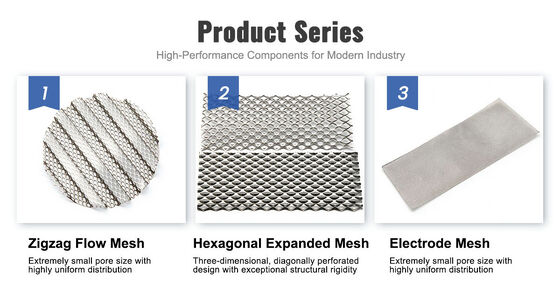
| メッシュタイプ | 構造 | 最適な電解槽用途 | 代表的なワイヤー/厚さ |
|---|---|---|---|
| 平織りダッチ織り | 経糸が緯糸より太い; 高密度のろ過グレードの開口部 | ALKゼロギャップ電極 — 膜と多孔質輸送層の間の細かいメッシュ | ワイヤー: 0.10〜0.30mm |
| 平織り正方形 | 経糸と緯糸が均等; 均一な正方形の開口部 | ALK電極基材 — 触媒コーティングベース; 均一な電流分布 | ワイヤー: 0.15〜0.50mm |
| 綾織り | ワイヤーが2本ずつ交差; 平織りよりも柔軟 | PEM電流コレクター — 圧縮下でMEA表面に適合 | ワイヤー: 0.10〜0.25mm |
| エキスパンドメタルメッシュ | シートからスリットとストレッチ — ワイヤーの交差なし、平坦な表面 | PEMフローフィールド/電流コレクター — バイポーラプレートとの平坦な接触、低圧損 | シート: 0.20〜0.50mm |
| 溶接ワイヤーメッシュ | 交差点での経糸と緯糸の抵抗溶接 | ALK構造電極サポート — 剛性があり、スタック圧縮下で平坦性を維持 | ワイヤー: 0.30〜0.80mm |
| グレード | 純度 | 最適 | 理由 |
|---|---|---|---|
| N4 | Ni+Co ≥99.9% | PEM電解槽 — カソード/膜インターフェース | 超低微量元素(Fe ≤0.04%、Cu ≤0.015%) — PEM触媒層を毒する汚染を最小限に抑える |
| N6 | Ni+Co ≥99.5% | ALK電解槽 — 触媒コーティング用電極基材 | 最も高い純度対コスト比。触媒コーティングが追加の表面積を提供するアルカリ条件で十分 |
| Ni200 | Ni ≥99.2% | ALK電解槽 — 構造電極メッシュ、溶接タイプ | 溶接メッシュ加工に適した良好な溶接性。30% KOH、80〜90℃でのバルク電極用途に十分な標準純度 |
| Ni201 | Ni ≥99.0%、低C ≤0.02% | ALK電解槽 — 高温または高圧電解 | 低炭素は、電極が315℃を超える温度にさらされた場合の粒界脆化を防ぎます — 高温ALK設計に関連 |
どのグレードか不明な場合電解槽タイプ(ALK/PEM/SOEC)、運転温度、KOH濃度をお知らせください — 24時間以内に最適なニッケルグレードとメッシュ構造を推奨します。
![]()
最初の15年間、DLXは純ニッケルワイヤーをメッシュ織り業者に供給していました — 原材料を作り、他社がメッシュを作っていました。2018年頃、水素電解槽メーカーから、メッシュ織り業者が答えられない質問をされるようになりました。「あなたの引き出しラインから完成したメッシュまでの間に、ワイヤーの表面化学組成が変わっていないことを保証できますか?」
従来のサプライチェーンからの答えはノーでした — メッシュ織り業者の施設はニッケル加工環境ではなかったためです。ワイヤーは鋼鉄の工具からの鉄汚染、潤滑剤からの炭素残留物、または焼きなまし中の不十分な雰囲気制御による酸化物を拾う可能性がありました。アルカリ電解の場合、これらの汚染物質は電極表面に局所的な腐食セルを生成します。PEMの場合、それらは膜を毒します。
そこで、メッシュ加工を社内で行いました。同じ施設、同じ雰囲気制御環境、当社のワイヤー引き出し操作と同じ品質システムです。ワイヤーは当社の引き出しラインを離れ、建物を出ることなく当社のメッシュ製造エリアに入ります — そしてニッケル互換性のないものに触れることはありません。以来、欧州およびアジアの電解槽メーカーにカスタム電極メッシュを供給しており、現在商業運転中の複数の水素プロジェクトが含まれています。
![]()
![]()
![]()
出典: DLX合金製品カタログ。使用されるすべてのワイヤーロットの完全な組成が証明されます。
| 元素(%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni | — | — | ≥99.2 | ≥99.0 |
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
![]()
| パラメータ | 利用可能な範囲 | 注記 |
|---|---|---|
| ニッケルグレード | N4、N6、Ni200、Ni201 | 電解槽タイプ、温度、KOH濃度に基づいて選択 |
| 織りパターン | 平織り、平織りダッチ、綾織り、溶接、エキスパンドメタル | パターンは電流分布、ガス放出、圧縮挙動に影響 |
| ワイヤー直径 | 0.10〜0.80 mm | 細いワイヤー=表面積が大きい; 太いワイヤー=構造的剛性が高い |
| メッシュ数 | 10〜200メッシュ(1インチあたりのワイヤー数) | メッシュ数が多い=開口部が細かい=電流密度が均一になるが圧力損失が増加 |
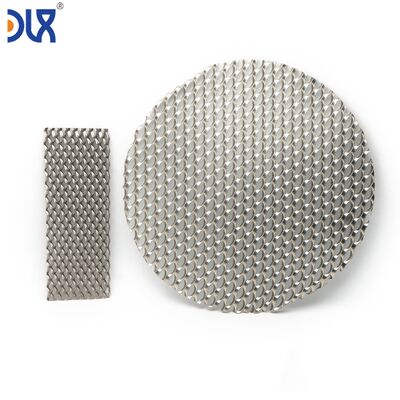
| シート寸法 | カスタムL * W(セルフレームに合わせる) | レーザーカットまたはシャーカット; カット寸法に+/- 0.5mmの公差 |
| 表面仕上げ | 明るい焼きなまし、マット、または制御された粗さ(Ra) | 標準: コーティング準備完了の明るい焼きなまし。Ra仕様はリクエストに応じて利用可能 |
| 後処理 | 焼きなまし、平坦化、または織り状態 | 標準: スタック圧縮均一性のための完全焼きなまし+平坦化 |
![]()
![]()
| 段階 | 検証 | 電解槽性能への関連性 |
|---|---|---|
| ワイヤー化学組成 | 熱ごとのOES; 織り前のPMI検証 | ppmレベルのFeおよびCuはPEM膜寿命とALK電極の過電圧に影響 |
| ワイヤー表面 | 織り前の目視+顕微鏡(5倍) | ワイヤー表面の汚染はメッシュに埋め込まれる — そして電極に |
| 織り完全性 | メッシュ数検証、断線、スキップ織りの目視検査 | ゼロギャップ電極の断線はホットスポットと潜在的なショートを引き起こす |
| 焼きなまし後の平坦性 | 花崗岩表面プレートで測定された平坦性 — シートあたりの最大偏差を指定 | スタック圧縮下の非平坦メッシュ = 不均一な接触圧 = 不均一な電流密度 = 効率低下 |
| シート寸法 | L * W測定; カットエッジのほつれ検査 | 大きすぎるシートは隣接セルとショート; 小さすぎるシートはエッジギャップを残す |
| 文書 | ワイヤー化学組成のEN 10204 3.1 MTC + メッシュ検査レポート + 合格証明書 | ニッケルインゴットから完成した電極メッシュシートまでの完全なトレーサビリティ |
第三者検査(SGS、BV、またはTÜV)可能。すべての出荷は、溶解からメッシュまでのトレーサビリティを備えた完全な文書化。
| シート保護 | 各メッシュシートは酸フリーのティッシュペーパーで挟み込みます。輸送中の曲がりや折り目を防ぐため、硬いバッキングボードの間に平らに積み重ねます。 |
| 外装 | 密閉ポリエチレンに乾燥剤を封入し、平らに梱包し、合板クレートに入れます。大型シートの場合: 内部補強付きカスタムクレート。 |
| 識別 | グレード、ワイヤー熱番号、メッシュ数、シート寸法、シート数、クレートラベルと梱包リストのDLXトレーサビリティコード。 |
| MOQ | 仕様あたり5シート。新規顧客向けトライアル注文: 初期評価用に1〜3シート。 |
| リードタイム | 在庫ワイヤー+標準織りの場合3〜7日; カスタムワイヤー直径+新しい織りパターンの場合4〜6週間。 |
| 配送 | トライアル注文は航空貨物(DHL、FedEx); 生産量は海上貨物(FCL/LCL)。 |
| 支払い | T/T、L/C(一覧払い) |
![]()
![]()
N6(Ni+Co ≥99.5%)はALK電極メッシュで最も一般的な選択肢です — 純度とコストのバランスが取れています。高電流密度と長寿命のスタックを目指す高度な設計の場合、N4(≥99.9%)は、過電圧が最も低く、長年の運転で電解液への微量元素の溶解が最小限に抑えられます。
はい。標準の明るい焼きなまし仕上げはコーティング準備完了です。コーティング接着の最適化のために特定のRa値が必要な場合は、最終表面処理を調整できます。目標Ra範囲を提供していただければ、実現可能性を確認します。
すべてのメッシュシートは織り後に溶液焼きなましを行います — これにより、織り工程中のワイヤー曲げによる残留応力が除去されます。焼きなまし後の平坦化により、シートが表面プレート上で平らに置かれることが保証されます。重要なゼロギャップ用途向けには、花崗岩表面プレートで測定された平坦性仕様で供給できます。
シート寸法は、当社の織り機の幅と焼きなまし炉の容量によって制限されます。目標シート寸法を添えてお問い合わせください — 実現可能性を確認します。非常に大きな電極面積の場合、エッジ溶接されたマルチシートアセンブリも提供しています。
ワイヤー直径が在庫にある場合(一般的なサイズ0.15〜0.40mm): トライアルシートで1〜2週間。新しいワイヤー直径を引き出す必要がある場合: ワイヤー製造、織り、焼きなまし、検査を含めて4〜6週間。開発サイクルの早い段階でトライアル注文を開始することをお勧めします。これにより、スタック構築スケジュール前に生産リードタイムが確立されます。
![]()