| ブランド名: | DLX |
| モデル番号: | 純粋なニッケル線 |
| MOQ: | 1KG |
| 価格: | $20-$300/kg |
| 支払い条件: | L/C、T/T、ウェスタンユニオン |
| 供給能力: | 月産500トン |
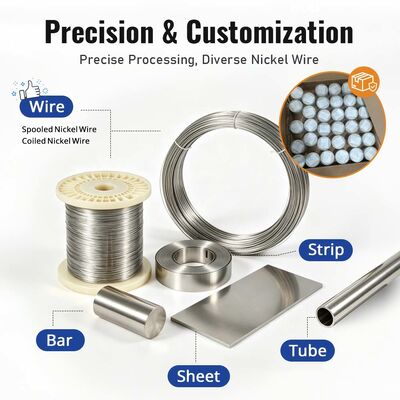
ニッケル専業工場 | 2002年より | N4/N6/Ni200/Ni201 | ±0.01mm 公差 | 無料サンプル MOQ 5kg
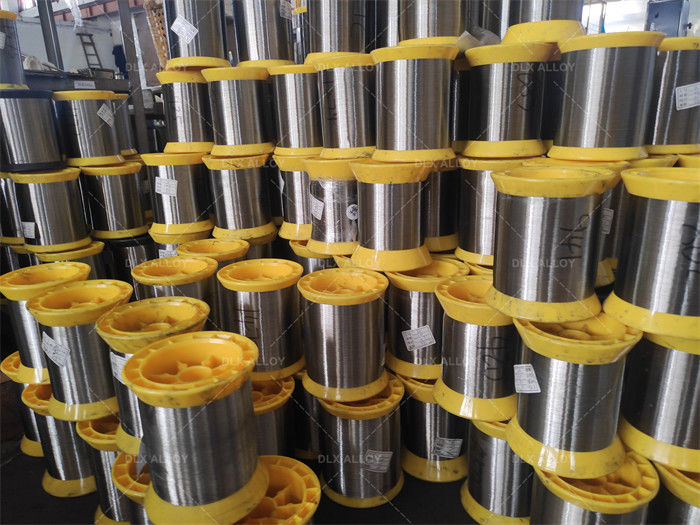
顕微鏡下で20倍の倍率で熱電対接合部を溶接する場合、ビードを形成するワイヤーは予測可能に溶融する必要があります — 飛散せず、スパッターせず、酸化せず、熱電校正を0.5度シフトさせるような汚染を導入しないこと。真空管のグリッドを支持フレームに抵抗溶接する場合、ワイヤーはきれいに融解する必要があります — 溶解したガスによる気孔がなく、表面汚染による脆い金属間化合物がなく、残留潤滑剤による炭素沸騰がないこと。常州DLX合金有限公司の純ニッケル線は、これらの溶接のために製造されています — 自社インゴットから多パス精密減衰を経て引き抜かれ、水素中で光輝焼鈍され、ピクル処理なしで表面酸化を除去し、自動マイクロ溶接システムへの安定した供給を実現するために張力を制御して巻き取られています。すべての出荷品について、インゴットからスプールまでの完全なEN 10204 3.1 MTCトレーサビリティ。
![]()
純ニッケルは本質的に溶接可能です。凝固範囲が広く、高温延性に優れ、凝固中に脆い金属間化合物を形成しません。ニッケルワイヤー溶接が失敗する原因となる問題は、ニッケル固有のものではなく — ワイヤー製造中に導入されるものです。
| 溶接欠陥 | ワイヤー製造における根本原因 | DLXワイヤーがそれを防ぐ方法 |
|---|---|---|
| 溶接気孔 — 凝固中の溶融池に閉じ込められたガス気泡 | ニッケル中の炭素(溶融または表面汚染由来)は、溶接中に酸素と反応してCOガス気泡を形成します。ニッケル中の硫黄は、結晶粒界に低融点のNi-S共晶を形成します — 凝固中のホットクラッキング。 | 溶融時の炭素制御:N4は≤0.01%、Ni201は≤0.02%。硫黄はN4で≤0.001% — ホットクラッキングの閾値を下回ります。水素光輝焼鈍は、潤滑剤からの表面炭素汚染を除去します。 |
| スパッターと不安定なアーク(TIG溶接) | 表面汚染 — 引抜き潤滑剤の残留物、酸化スケール、吸着した水分 — アーク内で爆発的に蒸発し、溶融池を乱し、溶融滴を噴出させます。 | すべてのスプールで水ブレークテスト済みの表面 — 有機残留物ゼロ。水素光輝焼鈍 — 酸化スケールなし。真空シール包装 — 保管および輸送中の湿気吸着なし。 |
| 溶接部の変色と酸化 | ワイヤー上の表面酸化物が溶融池に溶解します — 酸化ニッケルが分解し、凝固した溶接部に酸化物インクルージョンを形成する酸素を放出します。溶接表面は変色し、溶接後のクリーニングが必要です。 | 光輝焼鈍された表面 — 溶融池に溶解する酸化物なし。ワイヤーはきれいなニッケル表面でアークに入ります。溶接部は明るい表面で冷却されます — ほとんどの用途で溶接後のクリーニングは不要です。 |
| 溶接ビードサイズのばらつき(自動溶接) | 公称0.25mm径のワイヤー径のばらつき±0.02mm = 断面積のばらつき±8% = 定速供給での溶融体積のばらつき±8%。溶接ビードサイズがばらつく — 精密機器組立には許容できません。 | 引抜き中のレーザーマイクロメーターインライン。線径1.0mmまでの公差±0.01mm — 0.25mmワイヤーの断面積ばらつき≤4%。安定した供給 = 安定した溶融体積 = 安定した溶接ビード。 |
| 溶接後の熱電校正シフト | ワイヤー中の不純物元素(Fe、Cu、Mn)は溶接凝固中に偏析します — 溶接部の組成はワイヤーの組成と異なります。熱電対ワイヤーの場合、この組成シフトは溶接接合部の熱起電力を変化させます。 | 高純度N4グレード(Fe≤0.04%、Cu≤0.015%、Mn≤0.002%) — 凝固中の不純物偏析が最小限。溶接接合部はワイヤーと実質的に同じ組成を持ちます — EMF校正が維持されます。 |
![]()
![]()
| 用途 | 溶接タイプ | ワイヤー要件 | 溶接失敗の結果 |
|---|---|---|---|
| 熱電対接合部溶接(K、T、Eタイプ) | TIGまたは容量放電 — 測定接合部を形成するための2本のワイヤー間の突合せ溶接 | 均一な溶融体積のための安定した直径。スパッターフリーアークのためのきれいな表面。接合部でのEMF安定性のための制御された化学組成。 | 接合部の故障 = 温度測定の喪失。高度40,000フィートのジェットエンジンでは、緊急表示を引き起こします。500℃の化学反応器では、プロセス安全リスクを生み出します。 |
| 真空管グリッドおよび電極溶接 | 抵抗スポット溶接 — 細いワイヤーグリッドをニッケル支持フレームに溶接 | 真空中の溶接界面でのCO気泡形成を防ぐための炭素≤0.01%。潤滑剤残留物フリーの表面 — 有機残留物はチューブ真空中で蒸発し、カソードを汚染します。 | 溶接気孔は高抵抗の電気経路を形成します — チューブの性能が低下します。有機残留物はチューブの真空引きとベーキング中に蒸発します — カソードエミッションが低下し、チューブ寿命が短くなります。 |
| ひずみゲージリード線取り付け | マイクロ抵抗溶接 — 0.025~0.10mmのワイヤーを薄膜ひずみゲージパッドに | タイトな公差を持つ超細径。ひずみゲージ基板への適合性のためのソフトアニール。きれいな表面 — このスケールでは、ひずみゲージを損傷せずにクリーニングステップは実行できません。 | 溶接失敗 = ひずみ測定の喪失。航空機の翼の構造試験では、試験データが無効になり、試験をやり直す必要があります — 莫大なコストがかかります。 |
| 医療センサー組立(埋め込み型および外部型) | レーザーマイクロ溶接 — センサーハウジングリード線フィードスルーの気密シール | N4生体適合性グレード — Fe≤0.04%、Cu≤0.015%。溶接後に体液に曝露されたときに細胞毒性化合物を放出する可能性のある表面汚染なし。 | 汚染された溶接部はニッケルイオンまたは微量金属を組織に放出します — 炎症反応、デバイス摘出。汚染されたワイヤーにより生体適合性認証が無効になります。 |
| 精密抵抗器およびポテンショメータ終端 | 抵抗溶接またははんだ付け — ワイヤーリードを抵抗素子終端に | リード線自体の予測可能な電気抵抗のための安定した直径。組立および応力緩和のための柔軟性のためのソフトアニール。 | リード線抵抗のばらつきは精密抵抗器ネットワークに誤差を加えます。0.01%の精度に校正された実験装置では、リード線からの0.1%の誤差は許容できません。 |
| 電子顕微鏡フィラメントおよびカソード溶接 | 抵抗突合せ溶接 — 細いニッケルワイヤーをタングステンまたは六ホウ化ランタンカソードに | 超高純度 — N4グレード。電子ビーム加熱下で蒸発し、顕微鏡カラムを汚染するレベル以下の炭素および微量元素。 | カソード動作中の不純物蒸発は、カラム開口部および検出器に堆積します — 画像品質が低下します。カラムをベントしてクリーニングする必要があります — 数日間の装置ダウンタイム。 |
![]()
![]()
常州DLX合金有限公司は20年間純ニッケルワイヤーを製造してきました。そのワイヤーの一部は溶接に使用されています — そして溶接顧客は他の顧客がしない質問をします。炭素が気孔を引き起こすため、炭素含有量について尋ねます。残留物がスパッターを引き起こすため、表面の清潔さについて尋ねます。自動供給システムが安定した断面積を必要とするため、直径公差について尋ねます。溶接手順資格認定は、資格認定されたワイヤーと同じくらい有効であるため、トレーサビリティについて尋ねます。
これらの質問は、溶接ワイヤーにとって何が重要かを教えてくれました — そして当社のプロセスはそれらの答えを反映しています。炭素は溶融時に制御され、燃焼分析によって検証されます。表面の清潔さは、すべてのスプールで水ブレークテストによって検証されます — サンプリングや仮定ではありません。直径はレーザーマイクロメーターでインライン監視され、最終検査で検証されます。トレーサビリティは絶対的です — すべてのスプールが熱番号によってインゴット化学証明書にリンクされています。
インゴットから完成ワイヤーまで化学組成を認証。溶接用途では、炭素、硫黄、鉄、銅が溶接品質を決定する重要な元素です — 耐食性だけでなく。
| 元素(%) | N4 (超純溶接グレード) |
N6 (精密溶接グレード) |
Ni200 (一般溶接グレード) |
Ni201 (高温溶接グレード) |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.0 | ≥99.0 |
| C | ≤0.01 ■ | ≤0.1 | ≤0.15 | ≤0.02 ■ |
| Fe | ≤0.04 ■ | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 ■ | ≤0.1 | ≤0.25 | ≤0.25 |
| S | ≤0.001 ■ | ≤0.005 | ≤0.01 | ≤0.01 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
■ = 溶接品質に重要。 炭素>0.02%はCO気孔を引き起こします。硫黄>0.005%はホットクラッキングを引き起こします。鉄と銅は凝固中に偏析します — ワイヤーに対する溶接ビードの組成を変化させます。最もクリーンで予測可能な溶接 — 熱電対接合部、真空管グリッド、医療センサーシール — にはN4を推奨します。N6は一般的な精密機器用途に優れた溶接性を提供します。Ni201は、315℃を超える高温での溶接後に使用する場合。
| ワイヤー直径 | 0.025~10mm — 標準; カスタム径はご要望に応じて |
| 直径公差 | 線径1.0mmまで±0.01mm; 標準径は標準公差; 精密公差はご要望に応じて |
| 利用可能なグレード | N4(超純溶接グレード)、N6(精密溶接グレード)、Ni200、Ni201 |
| 納品状態 | ソフトアニール — 光輝仕上げ、水素雰囲気。ご要望に応じて硬引抜きも可能。 |
| 表面仕上げ | 光輝 — 酸化物なし、ピクル処理なし、水ブレークテスト合格。クリーニングなしで溶接準備完了。 |
| 包装 | 張力制御されたプラスチックまたは木製リールに巻取り。乾燥剤付き真空シール。精密ボビンに超細線。 |
| 適用プロセス | TIG(GTAW)、マイクロTIG、容量放電、抵抗スポット/突合せ、レーザーマイクロ溶接 |
| 試験 | インゴットごとのOES化学分析; 燃焼分析による炭素; レーザーマイクロメーターによる直径; スプールごとの水ブレークテスト; 引張試験; 5倍での表面目視検査 |
| 管理ポイント | 検証内容 | 溶接品質への影響 |
|---|---|---|
| 炭素(インゴット) | インゴットごとの燃焼分析。N4: ≤0.01%。Ni201: ≤0.02%。Ni200: ≤0.15% — ただし、溶接グレードの注文では下限をターゲットにします。 | 炭素+酸素(表面酸化物またはシールドガス由来)= 溶接中のCO気孔。炭素が0.01%減少するごとに、純ニッケルTIG溶接での気孔が測定可能に減少します。 |
| 硫黄(インゴット) | インゴットごとのOES。N4: ≤0.001%。N6: ≤0.005%。 | 硫黄は645℃で融解するNi-S共晶を形成します — ニッケル凝固温度よりはるかに低い。溶接凝固中、結晶粒界のこの液体膜がホットクラッキングを引き起こします。低硫黄 = 低ホットクラッキングリスク。 |
| 表面の清潔さ(スプール) | スプールごとの水ブレークテスト。残留物、汚れ、汚染の5倍での目視検査。 | 引抜き潤滑剤の残留物 = 溶接中の炭素および炭化水素汚染。アークで蒸発 → 気孔、スパッター、溶接表面への炭素堆積。残留物ゼロ = ワイヤー表面からの溶接汚染ゼロ。 |
| 直径(スプール) | レーザーマイクロメーター — 最終引抜きパス中のインライン; 最終的なスプールごとの検証。記録され、追跡可能。 | 直径のばらつき = 断面積のばらつき = 定速ワイヤー供給での溶融体積のばらつき = 溶接ビードサイズのばらつき。自動マイクロ溶接では、安定したビードサイズはプロセス能力要件であり、化粧的な好みではありません。 |
| 焼鈍条件 | 水素雰囲気露点は連続監視。ロットごとの炉温度プロファイル記録。ロットごとの硬度試験。 | 不完全な焼鈍 = 残留冷間加工 = ワイヤーの電気抵抗率の上昇 = 抵抗溶接でのI²R加熱の上昇 — 溶接熱入力の変更。完全に焼鈍されたワイヤーは安定した抵抗率を持ちます — 安定した溶接熱入力。 |
| スプール巻取り | 張力制御巻取り。交差巻き、緩みループ、キンクなし。スプールごとの目視検査。 | 自動溶接でのキンクしたワイヤーは不安定に供給されます — 未溶接を引き起こします。交差巻きは巻出し中に引っかかります — 生産ラインを停止させます。安定した巻取り = 安定した供給 = 安定した生産スループット。 |
第三者検証(SGS、BV、またはTÜV)。溶接手順資格認定用の無料5kgサンプル。化学証明書、直径記録、および水ブレークテスト証明書を含む完全なドキュメントパッケージ。
![]()
| スプール巻取り | 張力制御されたプラスチックまたは木製リールへの精密層巻き。満杯のスプールから空のスプールまでの均一な巻出し力 — 張力変動が供給速度変動を引き起こす自動ワイヤー供給システムに不可欠。 |
| 表面保護 | 最終水ブレークテスト直後に乾燥剤と湿度インジケータカード付き真空シール。延長保管用のアルミニウム層付きバリアフィルム。表面は最低24ヶ月間、明るく、酸化物なし、水ブレークテスト合格の状態を維持 — シールされたパッケージから直接溶接可能で、クリーニング不要。 |
| 識別 | グレード、熱番号、炭素含有量、直径、正味重量、スプール番号、DLXトレーサビリティコードをすべてのスプールラベルに記載。梱包リストはスプール番号と熱番号および炭素結果を相互参照します。 |
| ドキュメント | EN 10204 3.1 MTC(完全な化学組成+燃焼分析による炭素+直径記録+水ブレークテスト証明書+適合証明書+梱包リスト)。熱電対溶接グレードワイヤーには熱起電力証明書が含まれます。 |
| サンプルMOQ | 直径あたり5kg — 溶接手順資格認定用無料。お客様の特定の溶接プロセス(TIG、抵抗、レーザー、容量放電)で当社のワイヤーを評価してください。 |
| 生産MOQ | 直径あたり30kg。生産溶接ライン向けの定期配送が可能です。 |
| リードタイム | 在庫直径は3~7日; カスタム直径または指定炭素最大値を持つN4超純溶接グレードは15~25日。 |
| 出荷 | 試用および緊急注文は航空便(DHL、FedEx); 生産量は海上輸送(FCL/LCL)。 |
| 支払い | 試用はT/T; 生産はT/Tまたは一覧払いL/C。 |
![]()
当社の標準ニッケルワイヤーは、そのグレードの化学組成仕様を満たしており、一般的な用途に適しています。当社の溶接グレードワイヤーは同じ材料ですが、溶接品質に影響を与えるパラメータに対する管理がより厳格です。炭素は仕様範囲の下限(N4は≤0.01%、Ni201は≤0.02%)をターゲットにし、硫黄は最小限に抑えられ、すべてのスプールは表面の清潔さのために水ブレークテストされ、直径はレーザーマイクロメーターで検証され、スプールは安定した自動供給のために張力制御で巻かれています。ワイヤーは同じニッケルですが — プロセス制御がそれを溶接グレードにしています。
はい — 光輝焼鈍されたワイヤーを注文し、使用するまで密封パッケージに入れておけば可能です。水素光輝焼鈍プロセスは、酸化物と引抜き潤滑剤のないきれいなニッケル表面を生成します。真空シールパッケージは、その表面を維持します。密封されたスプールから直接取り出し、溶接ワイヤーフィーダーに入れたワイヤーはクリーニング不要です — 表面は水素焼鈍炉から出たときと同じくらいきれいです。スプールが開けられ、ショップエアに48時間以上曝露された場合は、溶接前に簡単な溶剤ワイプをお勧めします。
熱電対の種類と精度要件によります。Kタイプ(クロメル・アルミエル)延長ワイヤー — ニッケルワイヤーが正極導体となる場合 — N6が標準的な選択肢です。溶接接合部での校正ドリフトを数千回の熱サイクルにわたって最小限に抑える必要があるプレミアム航空宇宙または実験室グレードの熱電対の場合、N4が推奨されます — 不純物含有量が最小限(Fe≤0.04%、Cu≤0.015%)であるため、凝固中の溶接ビードでの組成変化が最小限になり、したがって接合部でのEMFシフトも最小限になります。熱電対の種類と精度クラスを提供してください — 適切なグレードを確認します。
ワイヤー直径に基づいた一般的な溶接プロセスの開始パラメータ範囲を提供できます。TIG電流、アーク電圧、移動速度、シールドガスタイプと流量などです。ただし、最適なパラメータは、特定の接合部形状、治具、および溶接品質要件によって異なります。当社の試用サンプルを使用して溶接手順を開発することをお勧めします — 当社が提案するパラメータから始め、その後特定の用途に合わせて最適化してください。当社の技術チームは、溶接断面を確認し、パラメータ調整について議論するために利用可能です。
不安定な供給は、ほぼ常にスプール巻取り品質 — 交差巻き、張力のばらつき、または引っかかり — によって引き起こされます。張力制御による精密層巻きは、これらの問題を排除します。当社のワイヤーで供給問題が発生した場合は、供給動作のビデオとスプールラベルをお送りください — スプールを巻取り記録に追跡し、根本原因を特定します。まれな巻取り欠陥の場合、無償でスプールを交換し、巻取りプロセスで是正措置を実施します。
![]()